 |
|


|
|
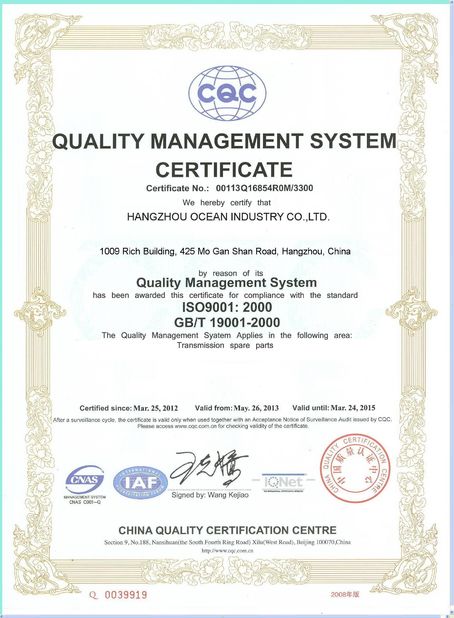
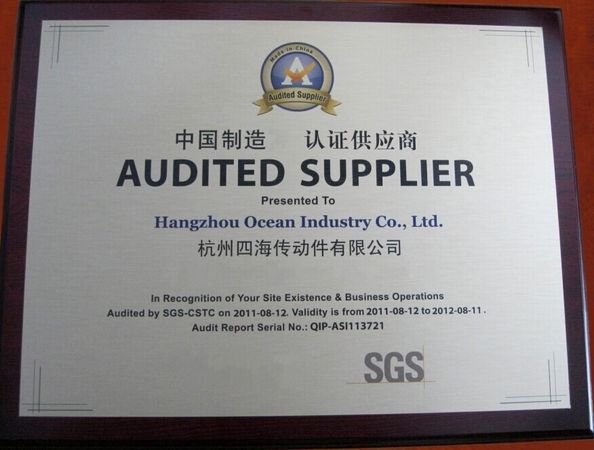
Certificado
- Estou Chat Online Agora
empresa Notícias
Guia de correspondência e verificação do processo de tratamento térmico de engrenagens
Série: Seleção do tratamento térmico dos engrenagens (Capítulo 2/3)
Publicado: 23 de julho de 2026 Autor original: Markov Chain Gear AGI, Xangai
Prefácio
O capítulo anterior concentrou-se na definição das condições de trabalho e este capítulo aprofunda os processos de tratamento térmico convencionais das engrenagens.A selecção do processo não deve basear-se apenas nas descrições de comercializaçãoOs engenheiros devem clarificar os méritos de desempenho, as limitações inerentes e os pontos de referência de verificação obrigatórios de cada tecnologia.Uma via de tratamento térmico nunca é uma escolha isolada, mas representa um conjunto completo de compromissos de desempenho verificáveis para a produção.
1Indução de endurecimento da superfície
Principais vantagens
Permite o endurecimento localizado da superfície, mantendo uma matriz de núcleo resistente.Ideal para componentes de carga média a elevada que exijam endurecimento seletivo e produção em massa.
Principais limitações
A cobertura do padrão de endurecimento é desigual entre os perfis dos dentes; podem existir discrepâncias de dureza entre os dentes adjacentes das engrenagens.Trajetórias de digitalização, e estabilidade de apagamento.
Elementos de verificação obrigatórios
- Distribuição da dureza e inspecção da profundidade da caixa em zonas de pico de tensão
- Medição da distorção antes e após o acabamento de precisão
2Carburizante, apagador e temperador (endurecimento convencional de caixas)
Principais vantagens
Oferece excelente resistência à fadiga por contacto quando a profundidade e o gradiente de dureza da caixa se alinham com os campos de tensão dos componentes, combinados com um núcleo dúctil.engrenagens de longa vida útil com requisitos de durabilidade rigorosos.
Principais limitações
Dispersão ampla da distorção do tratamento térmico; coordenação complexa com os processos de acabamento subsequentes, incluindo a correcção da tolerância de usinagem e os riscos de integridade da superfície após a moagem.
Elementos de verificação obrigatórios
- Ensaios eficazes de profundidade de caixa e gradiente de dureza
- Microestrutura metalográfica e inspecção da dureza do núcleo
- Análise estatística da distorção por lote de forno
- Avaliação da integridade da superfície após operações de moagem de alto risco
3. Nitruração
Principais vantagens
A baixa temperatura de processamento leva a uma distorção dimensional mínima, tornando-se a melhor escolha para componentes com requisitos rigorosos de estabilidade dimensional.Mitigam eficazmente os riscos de desgaste e desgaste abrasivo para peças de transmissão de alta velocidade.
Principais limitações
Casca endurecida superficial; é necessário um controlo preciso da camada de difusão e da camada branca composta.
Elementos de verificação obrigatórios
- Profundidade da caixa nitrada e dureza de Vickers (HV) próxima à superfície
- Caracterização metalográfica das estruturas de camadas de nitritos
- Comparação das variações geométricas antes e após o tratamento térmico
4. Apagamento e temperação (tratamento por endurecimento / modulação)
Principais vantagens
Processo de endurecimento a granel econômico que proporciona resistência mecânica geral uniforme. Adequado para engrenagens auxiliares e projetos de baixo estresse de contato que não exigem camadas de endurecimento de superfície profundas.
Principais limitações
Fadiga e resistência ao desgaste inferiores em relação ao carburizado ou ao endurecimento por indução; desempenho altamente sensível às condições de lubrificação durante o funcionamento.
Elementos de verificação obrigatórios
- Avaliação da dureza dos componentes a granel e da microestrutura
- Inspecção da estabilidade dimensional e da rugosidade da superfície
5- A normalizar.
Posicionamento central
O processo de pré-aquecimento, em vez de uma solução de endurecimento final, alivia a tensão residual, refina a microestrutura do grão, estabiliza a consistência do corte,e oferece um desempenho previsível para os procedimentos de endurecimento a jusanteA normalização por si só não pode satisfazer as exigências de serviço de carga pesada sem o endurecimento da superfície de acompanhamento.
Elementos de verificação obrigatórios
- Intervalo de dureza constante entre os lotes
- Microestrutura de grãos uniforme
- Estabilidade dimensional antes do processamento secundário
Tempo do bar : 2026-08-11 09:29:46
>> lista da notícia
Contacto
Hangzhou Ocean Industry Co.,Ltd
Pessoa de Contato: Mrs. Lily Mao
Telefone: 008613588811830
Fax: 86-571-88844378