 |
|


|
|
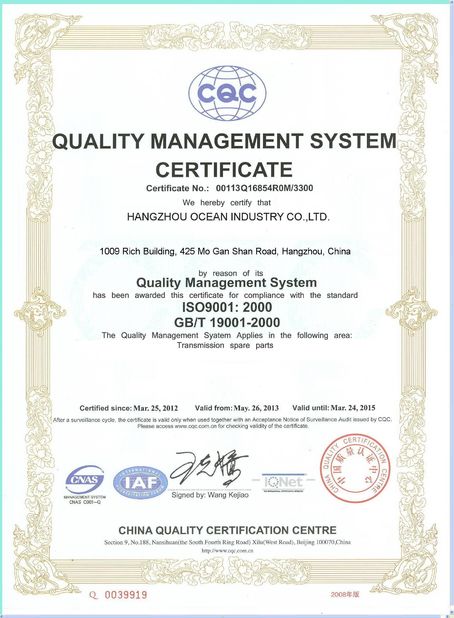
Certificado
- Estou Chat Online Agora
empresa Notícias
Quanto sabes sobre os fundamentos da mecanização?
1. linha de base
As peças são compostas por várias superfícies, entre as quais cada superfície tem um certo tamanho e requisitos de posição mútua.Os requisitos de posição relativa entre as superfícies das peças incluem dois aspectos: a distância entre as superfícies, a precisão dimensional e a precisão relativa da posição (como eixo, paralelo, verticalidade e batimento circular, etc.).A relação de posição relativa entre a superfície das peças é inseparável da relação de referência, e a posição da superfície das peças não pode ser determinada sem a referência clara.linha e superfície utilizadas nas peças para determinar a posição de outros pontosDe acordo com as suas diferentes funções, o índice de referência pode ser dividido em duas categorias: índice de referência de projeto e índice de referência de processo.
1. Parâmetro de referência de projeto
No diagrama da peça para determinar os outros pontos, linhas, superfície da referência, denominada referência de projeto, para o pistão,A referência de projeto refere-se à linha central do pistão e à linha central do buraco do alfinete.
2. Parâmetro de referência tecnológico
A referência utilizada no processo de usinagem e montagem da peça é chamada de referência de processo.referência de medição e referência de montagem de acordo com diferentes utilizações.
1 Referência de posicionamento: referência utilizada para colocar a peça na posição correta na máquina-ferramenta ou na peça de fixação, denominada referência de posicionamento.Segundo os diferentes componentes de posicionamento, os mais comumente utilizados têm as seguintes duas categorias: posicionamento automático de centro: como posicionamento de três diapositivos de garra.o elemento de posicionamento num manto de posicionamento, como o posicionamento da placa de travagem de outro posicionamento no quadro em V, posicionamento no posicionamento do buraco semicircular, etc.
2 Dato de medição: o dado utilizado para medir a dimensão e a posição da superfície processada, denominado dado de medição.
3 Referência de montagem: base utilizada para determinar a posição de uma peça num componente ou produto, denominada referência de montagem.
2- Método de instalação da peça
Para processar uma superfície que satisfaça os requisitos técnicos especificados numa determinada parte da peça de trabalho,é necessário fazer a peça de trabalho ocupar a posição correta na máquina-ferramenta em relação à ferramenta antes da usinagemEste processo é muitas vezes chamado de "posicionamento" dos artefatos.Também devem ser utilizados certos mecanismos para "apertar" a peça de trabalhoO processo de manter a peça de trabalho na posição correta na máquina-ferramenta e de apertar a peça de trabalho chama-se "instalação".A qualidade da instalação da peça é um problema importante no processamento mecânico, o que não só afecta directamente a precisão de processamento, a velocidade e a estabilidade da instalação da peça, mas também o nível de produtividade.Para assegurar a precisão relativa da posição entre a superfície de usinagem e a sua referência de projeto, a referência de projecto da superfície de usinagem deve ocupar uma posição correta em relação à máquina-ferramenta ao instalar a peça de trabalho.para assegurar os requisitos do diâmetro inferior da ranhura do anel e do eixo da saia, a peça de trabalho deve fazer com que a referência de projecto coincida com o eixo do eixo da máquina-ferramenta.O método de instalação pode ser resumido em três tipos: método de alinhamento directo, método de alinhamento da marcação e método de instalação da pinça.
1, diretamente para o método correto
Neste método, a posição correta que a peça deve ocupar na máquina-ferramenta é obtida através de uma série de tentativas.A forma específica é instalar a peça de trabalho diretamente na máquina-ferramenta, com a tabela de percentagem ou o ponto na placa da agulha, para corrigir a posição correta da peça de trabalho, durante o controlo, até que satisfaça os requisitos

Movimento principal: retirar directamente a camada de corte da peça de trabalho e transformá-la em fichas, formando assim o movimento da nova superfície da peça de trabalho, denominado movimento principal.o movimento de rotação da peça de trabalho é o movimento principalNormalmente, a velocidade do movimento principal é maior e a potência de corte é consumida.
Movimento de alimentação: a nova camada de corte é colocada constantemente no movimento de corte.que podem ser de movimento contínuo ou intermitentePor exemplo, o movimento da faca no torno horizontal é um movimento contínuo, e o movimento de alimentação da peça de trabalho na cabeça de vaca é um movimento intermitente.
Superfícies formadas na peça de trabalho: durante o corte, as superfícies processadas, as superfícies processadas e as superfícies a processar são formadas na peça.Uma superfície processada é uma nova superfície formada pelo carro removendo o excesso de metal. A superfície a processar é a superfície da camada de metal a cortar. A superfície de usinagem refere-se à superfície onde a lâmina de corte da faca de automóvel está cortando.
2Os três elementos da dosagem de corte referem-se à profundidade de corte, à quantidade de alimentação e à velocidade de corte.
1 Profundidade de corte: ap= (dw-dm) / 2 (mm) dw = diâmetro da peça em bruto dm = diâmetro da peça processada, profundidade de corte é o que normalmente chamamos de quantidade de alimentação.
Selecção da profundidade de corte: a profundidade de corte α p é determinada em função da franquia de processamento.deve remover toda a licença de usinagem bruta tanto quanto possívelIsto não só pode tornar o produto de profundidade de corte, alimentação ƒ, velocidade de corte V sob a premissa de garantir uma certa durabilidade, mas também reduzir o número de facas de caminhada.No caso de uma tolerância de transformação demasiado grande ou de uma rigidez do sistema de processo insuficiente ou de uma resistência insuficiente da lâmina, deve ser dividido em mais de duas vezes. Neste momento, a profundidade de corte do primeiro cortador deve ser maior, o que pode representar 2 / 3 ~ 3 / 4 da margem total;e o segundo cortador deve ser menor para fazer o processo de acabamento para obter menor valor do parâmetro de rugosidade da superfície e maior precisão de usinagem.
Quando a superfície das peças de corte tem materiais duros e duros, tais como fundição dura, forjas ou aço inoxidável,a profundidade de corte deve exceder a dureza ou a camada dura a frio para evitar cortes na pele dura ou na camada dura a frio.
2 Selecção da quantidade de alimentação: deslocamento relativo da peça de trabalho e da ferramenta na direcção do movimento de alimentação da peça de trabalho ou da ferramenta para cada semana ou rotação repetida, em mm.Após a profundidade de corte ser selecionada, a maior quantidade de ração deve ser selecionada na medida do possível.A escolha do valor razoável da quantidade de alimentação deve garantir que a máquina-ferramenta e a ferramenta não sejam danificadas devido à força de corte, a deflexão da peça de trabalho causada pela força de corte não deve exceder o valor admissível da precisão da peça de trabalho e o valor do parâmetro de rugosidade da superfície não deve ser demasiado grande.Em usinagem bruta, o limite principal é a força de corte, e no semiacabamento e acabamento, o limite principal é a rugosidade da superfície.
3 Selecção da velocidade de corte: velocidade instantânea de um ponto na borda de corte da ferramenta na direcção do movimento principal da superfície a processar, em m/min.Quando a profundidade de corte α p e de alimentação ƒ são selecionadas, a velocidade máxima de corte é selecionada em alguma base, e a direção de desenvolvimento do corte é a usinagem de corte de alta velocidade.
4Conceptos mecânicos de rugosidade
Em mecânica, a rugosidade refere-se às características geométricas microscópicas de espaçamentos menores e picos e vales.A rugosidade da superfície é geralmente formada pelo método de processamento e outros fatores, tais como o atrito entre a ferramenta e a superfície da peça, a deformação plástica da camada metálica da superfície durante a separação da fivela,e a vibração de alta frequência no sistema de processoDevido aos diferentes métodos de processamento e materiais das peças de trabalho, a profundidade, a densidade, a forma e a textura da superfície processada são diferentes.A rugosidade da superfície está estreitamente relacionada com a natureza da coordenação, resistência ao desgaste, resistência à fadiga, rigidez ao contacto, vibração e ruído das peças mecânicas, e tem um impacto importante na vida útil e fiabilidade dos produtos mecânicos.
Método de representação da rugosidade
Após a superfície das peças, parece muito lisa, mas desigual após observação ampliada.A rugosidade da superfície refere-se às características de forma geométrica microscópica compostas por pequenos espaçamentos e pequenos picos e vales na superfície das peças processadas, que é geralmente formada pelo método de processamento e (ou) outros fatores.O número de geração da rugosidade da superfície (símbolo) deve ser assinalado no desenho da parte para indicar as características da superfície a atingir após a conclusão da superfícieExistem três parâmetros de rugosidade da superfície:
1, o desvio médio aritmético do contorno Ra
Média aritmética do valor absoluto da distância entre os pontos e a linha de base na direção medida (Y) no comprimento da amostragem.
2, micro-irregularidades de dez pontos de altura Rz
Refere-se à soma da média das cinco alturas máximas dos picos de contorno e da média das cinco profundidades máximas dos vales de contorno no comprimento de amostragem.
3, a altura máxima do contorno é Ry
A distância entre o pico mais alto e a linha inferior mais baixa no comprimento da amostragem.
Atualmente, o RA é utilizado principalmente na indústria de máquinas gerais.
4, o método de representação da rugosidade
5- A influência da rugosidade no desempenho das peças
A qualidade da superfície da peça de trabalho afecta directamente as propriedades físicas, químicas e mecânicas das peças processadas e o desempenho de trabalho,A fiabilidade e a vida útil do produto dependem em grande parte da qualidade da superfície das partes principaisEm geral, os requisitos de qualidade da superfície de peças importantes ou essenciais são mais elevados do que as peças ordinárias, porque as peças de boa qualidade de superfície melhoram muito a sua resistência ao desgaste.resistência à corrosão e resistência aos danos causados pela fadiga.
6- Líquido de corte.
1 O papel do fluido de corte
Efeito de arrefecimento: a energia térmica de corte elimina muito calor de corte, melhora as condições de dissipação de calor, reduz a temperatura da ferramenta e da peça,para prolongar a vida útil da ferramenta, pode evitar a peça de trabalho causada por erro de tamanho de deformação térmica.
Lubrificação: o fluido de corte pode penetrar entre a peça de trabalho e a ferramenta, fazendo com que a pequena lacuna entre o chip e a ferramenta forme uma película de adsorção fina, reduzindo o coeficiente de atrito,assim pode reduzir o atrito entre a força de corte e corte calor, reduz o desgaste da ferramenta e pode melhorar a qualidade da superfície da peça, especialmente para o acabamento, a lubrificação é importante.
Limpeza: as pequenas aspas geradas no processo de limpeza são fáceis de aderir à peça de trabalho e às ferramentas, especialmente quando se perfuram furos profundos e furos torcidos,as fichas são fáceis de bloquear na ranhura da fichaO uso de fluido de corte pode lavar rapidamente as lascas, é o corte suave.
2 Existem dois tipos de fluidos de corte comuns
Emulsão: desempenha principalmente um papel de resfriamento, emulsão é o óleo emulsionado com 15 ~ 20 vezes de diluição com água, este tipo de corte líquido calor específico, pequena viscosidade, boa fluidez,Pode absorver muito calor, o uso deste tipo de líquido de corte é principalmente para resfriar as ferramentas e peças de trabalho, melhorar a vida útil da ferramenta, reduzir a deformação térmica.A emulsão contém mais água e tem uma fraca lubrificação e uma função de prevenção da ferrugem.
Óleo de corte: o principal componente do óleo de corte é o óleo mineral, este tipo de fluido de corte tem baixo calor específico, grande viscosidade, baixa fluidez, desempenha principalmente um papel de lubrificação,O óleo mineral com baixa viscosidade é comumente utilizado., tais como óleo, diesel leve, querosene, etc.
Tempo do bar : 2024-12-30 09:26:19
>> lista da notícia
Contacto
Hangzhou Ocean Industry Co.,Ltd
Pessoa de Contato: Mrs. Lily Mao
Telefone: 008613588811830
Fax: 86-571-88844378