 |
|


|
|
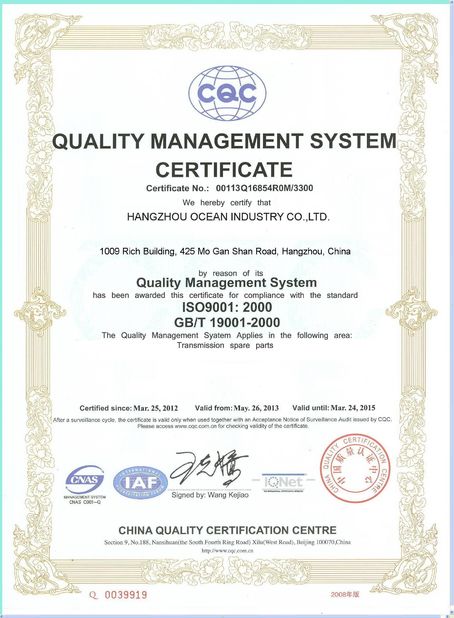
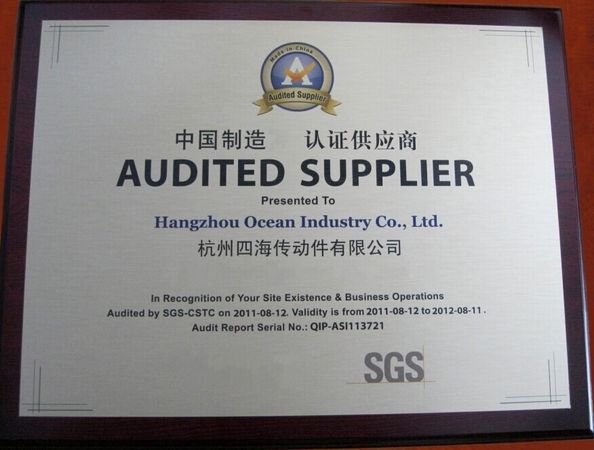
Certificado
- Estou Chat Online Agora
empresa Notícias
Falhas no tratamento de soluções sólidas em aço inoxidável: como 90% das lojas de aquecimento realizam tratamento térmico inválido
Na indústria do tratamento térmico de acessórios de tubos de aço inoxidável, recipientes sob pressão e equipamentos químicos,Tratamento de solução é o processo principal para melhorar a resistência à corrosão e eliminar defeitos de soldagem de aço inoxidável austeníticoNo entanto, há um mal-entendido fatal que prevalece em toda a indústria: a maioria das oficinas apenas completa o fluxo do processo de tratamento da solução, mas nunca executa o processo corretamente.
Um grande número de peças de aço inoxidável 304 e 316L passam completamente pelos procedimentos completos, incluindo aquecimento, descarga do forno, resfriamento por água,e decapagem com relatórios de inspecção completos e conformesNo entanto, após vários meses de funcionamento, ocorrem frequentemente falhas como ferrugem da solda, perfuração de poços e corrosão intergranular.Tratamento de solução tornou-se uma "operação formalista" dispendiosa.
Com base em casos práticos de falhas de linha de frente, este artigo analisa quatro armadilhas críticas e comuns no tratamento de soluções,Complementado por normas de especificações industriais e listas de verificação práticas de auto-inspecção, ajudando as empresas a evitar completamente os riscos de tratamento térmico inválido.
1Princípio básico: o tratamento com solução é muito mais do que atingir a temperatura necessária
A lógica básica do tratamento com solução de aço inoxidável austenítico é clara:aquecer a peça a 1050-1100°C (ligeros ajustamentos para diferentes graus) para dissolver novamente os carboidratos de cromo precipitados durante a solda e o processamento na matriz de austenitaEm seguida, proceder a um arrefecimento rápido para bloquear os elementos de carbono de forma estável dentro da solução sólida e evitar a precipitação de carburo nos limites dos grãos.
O objetivo final deste processo é evitar o esgotamento do cromo intergranular e manter a resistência à corrosão do aço inoxidável.aquecimento impreciso, taxa de arrefecimento insuficiente, pós-tratamento inadequado e processamento local não padrão.
2Quatro falhas comuns no tratamento no local (pontos críticos de dor na oficina)
Falha 1: Descarga do forno quando a temperatura atinge o padrão
Este é o problema mais comum e facilmente negligenciado. Muitas fábricas de tratamento térmico estão equipadas com fornos qualificados que podem atingir de forma estável 1050°C, cumprindo a temperatura de processo padrão,No entanto, a taxa de sucata da peça permanece elevada.
O problema principal não reside na temperatura do forno, mas no tempo de transferência não excessivamente longo da descarga do forno para o aquecimento da água.
Padrão de parâmetros críticos da indústria: Para o aço inoxidável austenítico, o tempo de transferência da saída do forno para a entrada de água deve ser controlado dentro de 30 segundos,com requisitos mais rigorosos para peças de grande secção e de parede grossaUm atraso de 10 a 20 segundos durante a transferência irá arrefecer a superfície da peça até 450-850°C, o intervalo crítico de temperatura de sensibilização para o aço inoxidável.
Quando as peças de trabalho permanecem na faixa de sensibilização, os carburos de cromo (Cr23C6) precipitam-se ao longo dos limites dos grãos,que consomem elementos de cromo em torno dos limites dos grãos e causam a depleção do cromo intergranularMesmo com o decapagem subsequente padrão, a resistência à corrosão das peças de trabalho é danificada permanentemente, levando a ferrugem e corrosão inevitáveis nas soldas e zonas afectadas pelo calor.transferência de horas extras torna inválido todo o tratamento da solução.
Falha n.o 2: Configuração do reservatório de água não qualificada
O núcleo do tratamento por solução é o arrefecimento rápido.O resfriamento por água é o principal método de resfriamento para o aço inoxidável austenítico (o resfriamento por ar só é aplicável a peças de parede fina como caso especial)O efeito de arrefecimento não depende da temperatura inicial da água, mas da proporção do volume da água e da temperatura da água em tempo real durante o arrefecimento.
A maioria das pequenas e médias oficinas adota reservatórios de água de pequena capacidade (cerca de 2 metros cúbicos).A temperatura da água sobe acentuadamente da temperatura ambiente para mais de 60°C, o que resulta numa queda acentuada da eficiência de troca de calor e da taxa de arrefecimento não qualificada.
Embora a norma GB/T 25151 estipule apenas o "refrigeração rápida" para o tratamento com solução, sem especificar a taxa mínima de refrigeração,A especificação ASME, reconhecida internacionalmente, clarifica normas claras de aplicaçãoA temperatura da água de arrefecimento deve ser mantida abaixo de 40°C e o peso da água deve ser de 8 a 10 vezes o peso das peças.
A temperatura excessiva da água e o volume de água insuficiente impedem o arrefecimento rápido das peças de trabalho, causando uma precipitação contínua de carburo durante o arrefecimento.O chamado tratamento por solução é essencialmente ineficiente, o recozimento por arrefecimento lento., que não podem satisfazer os requisitos de anticorrosão.
Falha n.o 3: Esquecer o decapagem e a passivação
O tratamento com solução num forno a ar formará inevitavelmente uma camada de óxido preta ou azul-preta na superfície da peça.Muitas oficinas acreditam erroneamente que um tratamento qualificado da solução pode compensar os defeitos de óxido de superfície e entregar diretamente peças de trabalho após um simples arejamento, o que é uma brecha crítica no processo.
Sob a camada de óxido há uma camada superficial de cromo formado por oxidação a altas temperaturas.que torna a resistência à corrosão desta camada muito inferior à do material de baseO arejamento só remove a escama de óxido da superfície, mas não pode reparar a camada de cromo esgotada ou reconstruir o filme passivo anticorrosivo.
De acordo com as normas da indústria ASTM A380, o decapagem para remoção de óxido e a passivação para reconstrução de filme passivo são dois procedimentos obrigatórios após tratamento com solução de aço inoxidável,Ambos são indispensáveis..
Caso prático: o conjunto de tubos de um trocador de calor de uma instalação química foi colocado em serviço apenas após o arejamento sem decapagem e passivação após tratamento com solução.ocorreu uma perfuração de grande área nas soldas das placas do tuboA conclusão da análise confirmou que a falta de passivação deixou a peça sem protecção anticorrosiva.
Falha n.o 4: Tratamento local com solução no local ∙ Anéis de ferrugem permanentes deixados em zonas afectadas pelo calor
Na instalação de tubulações de campo, o tratamento global da solução do forno é muitas vezes impraticável, de modo que muitas equipes de construção adotam o aquecimento por indução para o tratamento local da solução de soldagem.A maioria dos tratamentos com solução local tem defeitos inerentes ao processo.
O aquecimento por indução apresenta uma temperatura elevada no centro e uma queda gradual da temperatura em ambos os lados.enquanto a zona de transição anular de ambos os lados fica exatamente dentro do intervalo de sensibilização de 450-850 °C sem medidas de arrefecimento rápido.
Esta zona de transição sofre uma sensibilização grave da zona afectada pelo calor, tornando-se uma zona de elevado risco de ferrugem e corrosão subsequentes,conhecido como o "anel de óxido duplo em ambos os lados das soldas" na indústria.
Processo de emergência eficaz no local: o tratamento local da solução deve abranger a faixa de 3 vezes a espessura da parede do tubo em ambos os lados da solda,Os anéis de arrefecimento de tecido molhado devem ser dispostos em ambos os lados da zona de aquecimento para evitar a retenção da peça na faixa de temperatura de sensibilização.No entanto, o tratamento global do forno é a única solução fiável para tubos de parede espessa e tubulações químicas de alta pressão.
3Lista de auto-inspecção de três verificações no local para evitar tratamento inválido da solução
Antes da aceitação e assinatura da peça, são necessárias apenas três verificações essenciais para distinguir rapidamente a operação formalista do tratamento normalizado,Aplicável a todos os acessórios de tubos de aço inoxidável e recipientes sob pressão:
1Verificação do tempo: O tempo de transferência da descarga do forno para a entrada de água é rigorosamente cronometrado e controlado dentro de 30 segundos?
2Verificação de arrefecimento: o volume do reservatório de água e a proporção de peso da água cumprem as normas?
3Verificação pós-tratamento: o decapagem e a passivação são realizados de forma independente e completa, em vez de serem omitidos ou superficialmente concluídos?
4Conclusão: O tratamento da solução enfatiza a precisão, não a completação
Para o aço inoxidável austenítico 304 e 316L, o tratamento por solução é um processo preciso de quatro em um que integra controlo de temperatura, controlo de tempo, controlo de arrefecimento e controlo de pós-tratamento,que determina a resistência à corrosão e a vida útil de tubulações químicas, trocadores de calor e acessórios de tubulação.
O alcance da temperatura definida não significa uma transformação qualificada; a conclusão do fluxo não significa uma qualidade qualificada; os relatórios completos não significam uma performance qualificada.Ignorando detalhes como o tempo de transferência, taxa de arrefecimento, passivação de decapagem e padrões de processo locais podem economizar tempo e custos a curto prazo, mas acabarão por levar a retrabalho, sucata e enormes perdas de compensação do cliente.
O tratamento térmico profissional resolve com precisão os defeitos dos materiais; o tratamento formalista de soluções não é mais do que um desperdício de processo auto-enganoso.
Tempo do bar : 2026-08-25 10:08:20
>> lista da notícia
Contacto
Hangzhou Ocean Industry Co.,Ltd
Pessoa de Contato: Mrs. Lily Mao
Telefone: 008613588811830
Fax: 86-571-88844378